چرا برندهای بزرگ به سمت دستگاه جوش CO2 رفتهاند؟
منتشر شده در: ۲۰۲۵/۱۰/۱۸، ۱۲:۰۴
از کارگاههای سنتی تا خطوط تولید هوشمند: چگونه فناوریهای نوین جوشکاری، استانداردهای جهانی را از نو تعریف کردند و مسیر صنعت را برای همیشه تغییر دادند؟
در چشمانداز بیرحم و رقابتی صنعت مدرن، جایی که هر ثانیه از زمان تولید و هر ذره از کیفیت محصول، سرنوشت یک برند را تعیین میکند، غولهای صنعتی همواره در جستجوی یک مزیت تعیینکننده بودهاند. در قلب تپنده بسیاری از این صنایع – از خطوط مونتاژ سرسامآور خودروسازی گرفته تا کارخانههای کشتیسازی و سازههای فلزی غولپیکر – فرآیند حیاتی «اتصال فلزات» قرار دارد.
برای دههها، روشهای سنتی مانند جوشکاری با الکترود دستی (SMAW یا جوشکاری برق) بر این حوزه حکمرانی میکردند. اما این روشها، با تمام استحکامی که ارائه میدادند، یک گلوگاه اساسی (Bottleneck) در برابر سرعت، یکنواختی و اتوماسیون مورد نیاز «تولید انبوه» بودند.
اینجا بود که شاهد یک مهاجرت استراتژیک و گسترده به سمت فرآیندهای جوشکاری با دستگاه جوش co2 بودیم. این تغییر، که اغلب با نامهای تجاری MIG/MAG (که در حالت MAG از گاز فعال CO2 یا ترکیبی از آن استفاده میکند) شناخته میشود، صرفاً یک ارتقاء ابزاری ساده نبود؛ بلکه یک بازنگری بنیادین و یک انقلاب در فلسفه تولید بود. اما چه عواملی باعث شد تا برندهای مطرح جهانی، با وجود هزینههای هنگفت تغییر خطوط تولید، روشهای آزمودهشده قدیمی را کنار بگذارند و این فناوری نوین را به عنوان استاندارد طلایی جدید خود معرفی کنند؟
پاسخ در ترکیبی قدرتمند و چهارگانه از سرعت، اتوماسیون، اقتصاد و کیفیت نهفته است.
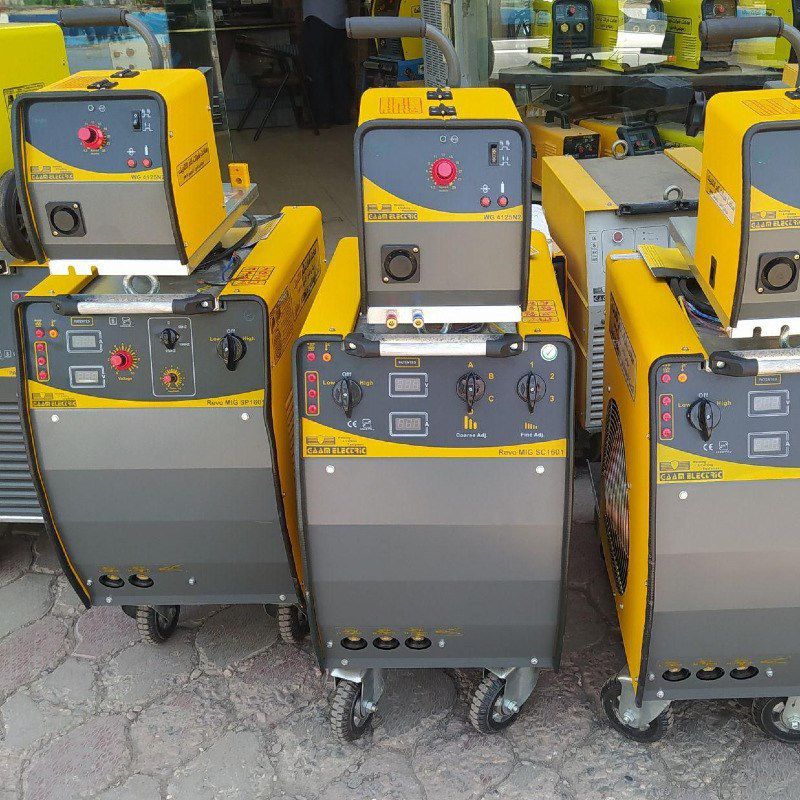
چرا انتخاب برندهای بزرگ دستگاه جوش CO2 است
۱. تحول در روشهای جوشکاری صنعتی: عبور از محدودیتهای سنتی
روشهای قدیمیتر، به ویژه جوشکاری با الکترود دستی روکشدار (SMAW)، با محدودیتهای ذاتی خود، دیگر پاسخگوی نیازهای تولید انبوه نبودند:
-
سرعت پایین: فرآیند ذاتاً «ناپیوسته» (Discontinuous) بود. جوشکار مجبور بود پس از مصرف هر الکترود (که معمولاً بین ۳۰ تا ۴۵ سانتیمتر طول داشت)، فرآیند را متوقف کند، انبر را باز کرده، ته الکترود باقیمانده (Stub) را دور بیندازد، الکترود جدید را جایگزین کند و مجدداً قوس را برقرار سازد.
-
نیاز به تمیزکاری مداوم: پوشش الکترود پس از سوختن، لایهای محافظ به نام «سرباره» (Slag) روی جوش ایجاد میکرد. این سرباره باید پس از هر پاس جوشکاری، به طور کامل با چکشکاری و برسزنی پاک میشد. این مرحله، زمانی قابل توجه به فرآیند اضافه میکرد.
-
اتلاف مواد: ته الکترودهای دور ریخته شده، بخش قابل توجهی از ماده مصرفی (تا حدود ۱۵-۲۰٪) را هدر میداد.
-
نیاز به مهارت بالا: ایجاد یک جوش یکنواخت و بدون عیب با الکترود دستی، به شدت به ثبات دست، تجربه و مهارت اپراتور وابسته بود.
ظهور فرآیند GMAW (MIG/MAG) این معادله را به طور کامل بر هم زد. در این روش، ماده پرکننده (سیم جوش) به صورت پیوسته و خودکار از یک قرقره بزرگ (که میتواند چندین کیلوگرم وزن داشته باشد) از طریق یک تورچ (مشعل) به حوضچه مذاب تغذیه میشود. همزمان، یک گاز محافظ (مانند CO2، آرگون یا ترکیبی از آنها) از نازل تورچ خارج شده و حوضچه مذاب را از آلودگیهای اتمسفری (اکسیژن و نیتروژن) محافظت میکند. این «پیوستگی» کلید تحول بود.
۲. مزایای روشهای جدید در افزایش کیفیت و سرعت تولید: پایان عصر «توقف و حرکت»
گرایش به این فناوری نوین، بیش از هر چیز، به دلیل دو دستاورد ملموس بود: سرعت سرسامآور و کیفیت قابل اتکا.
الف) افزایش چشمگیر سرعت و بهرهوری
در فرآیند GMAW، دیگر خبری از توقف برای تعویض الکترود نیست. اپراتور (یا ربات) میتواند ماشه تورچ را فشار دهد و مترها جوشکاری پیوسته انجام دهد.
-
افزایش "زمان روشن بودن قوس" (Arc-On Time): در یک شیفت کاری، درصد زمانی که جوشکار واقعاً در حال جوشکاری است (و نه تعویض الکترود یا تمیزکاری)، به شدت افزایش مییابد. این شاخص در SMAW ممکن است ۲۰-۳۰٪ باشد، در حالی که در GMAW نیمهخودکار به راحتی به ۵۰-۶۰٪ میرسد.
-
نرخ رسوب بالاتر (Deposition Rate): میزان فلز جوشی که در یک ساعت رسوب داده میشود، در این روش بسیار بالاتر است. به عنوان مثال، نرخ رسوب در SMAW ممکن است ۱ تا ۲ کیلوگرم بر ساعت باشد، در حالی که در GMAW میتواند به راحتی به ۵ تا ۱۰ کیلوگرم بر ساعت یا بیشتر برسد. این به معنای اتمام کار در کسری از زمان است.
ب) ارتقاء سطح کیفی و یکنواختی
-
حذف سرباره: از آنجایی که محافظت توسط گاز انجام میشود، (در حالت کلی) سربارهای ضخیم روی جوش تشکیل نمیشود. این امر نه تنها مرحله زمانبر تمیزکاری را حذف میکند، بلکه یک منبع اصلی عیب جوش یعنی «حبس سرباره» (Slag Inclusion) را نیز از بین میبرد.
-
کاهش نقاط شروع و پایان: هر توقف و شروع مجدد در جوشکاری، یک نقطه ضعف بالقوه برای ایجاد عیوبی مانند «حفرههای انقباضی» (Crater Cracks) یا «عدم ذوب کامل» (Lack of Fusion) است. فرآیند پیوسته GMAW تعداد این نقاط ضعف را به حداقل میرساند.
-
کنترلپذیری بهتر: اپراتور میتواند با یک دست تورچ را هدایت کند و دست دیگرش آزاد باشد (یا قطعه کار را نگه دارد)، که این امر کنترل بر حوضچه مذاب را آسانتر میکند.
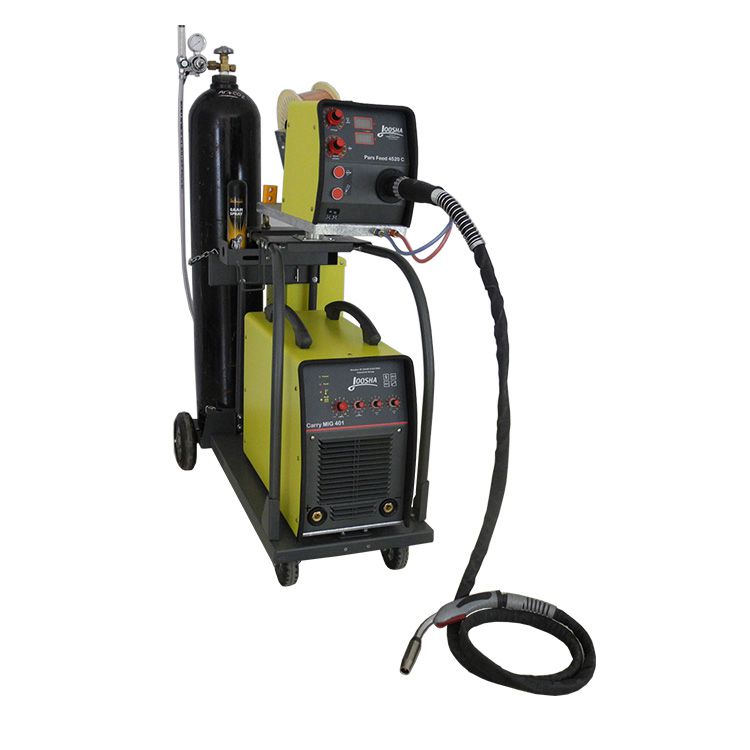
۳. تولد کارخانه هوشمند: تأثیر فناوریهای گازی بر بهرهوری خطوط تولید
شاید استراتژیکترین دلیل برای برندهای بزرگ، سازگاری بینظیر فرآیند GMAW با اتوماسیون و رباتیک بود.
جوشکاری با الکترود دستی به دلیل نیاز مداوم به تعویض الکترود و تمیزکاری سرباره، تقریباً غیرقابل اتوماسیون بود. اما فرآیند جوشکاری با سیم پیوسته، گویی دقیقاً برای رباتها طراحی شده بود:
-
تغذیه بیپایان: ربات میتواند به یک قرقره سیم بزرگ متصل شود و ساعتها بدون نیاز به دخالت انسان جوشکاری کند.
-
فرآیند تمیز: عدم وجود سرباره به این معناست که ربات نیازی به توقف برای تمیزکاری ندارد و میتواند بلافاصله به سراغ جوش بعدی برود.
-
سادگی تورچ: تورچ GMAW یک ابزار مکانیکی ساده است که به راحتی روی بازوی ربات نصب میشود.
این سازگاری، انقلابی در صنایعی مانند خودروسازی ایجاد کرد. برندهای پیشرو جهانی (مانند تویوتا، فولکسواگن، فورد و...) خطوط مونتاژ خود را با صدها بازوی رباتیک مسلح کردند که به طور هماهنگ و ۲۴ ساعته، بدنهها و شاسیهای خودرو را با دقتی میلیمتری و سرعتی فرا انسانی به هم متصل میکنند. بهرهوری خطوط تولید به لطف اتوماسیون این فرآیند، به معنای واقعی کلمه منفجر شد.
۴. حرکت صنایع بزرگ به سمت جوشکاری تمیزتر و اقتصادیتر: انقلاب در هزینهها
در مقیاس تولید غولهای صنعتی، کاهش حتی کسری از درصد در هزهها میتواند به صرفهجویی میلیونها دلاری منجر شود. فرآیند GMAW از چند جهت یک گزینه اقتصادی برتر بود:
الف) هزینه مواد مصرفی (Consumable Costs)
-
گاز ارزان: اینجاست که نقش CO2 پررنگ میشود. گاز دیاکسید کربن (CO2) به عنوان یک گاز محافظ "فعال" (در فرآیند MAG)، بسیار بسیار ارزانتر از گازهای "خنثی" (Inert) مانند آرگون خالص (مورد استفاده در TIG و MIG برای آلومینیوم) است. برای جوشکاری فولادهای کربنی (که بخش عمده تولیدات صنعتی را تشکیل میدهند)، استفاده از CO2 خالص یا ترکیبی از آن با آرگون، هزینههای گاز محافظ را به شدت کاهش داد.
-
بازدهی مواد (Deposition Efficiency): همانطور که گفته شد، در SMAW ته الکترود (Stub) دور ریخته میشود. اما در GMAW، تقریباً ۱۰۰٪ سیم جوش خریداری شده، به جوش تبدیل میشود. این بازدهی بالا، اتلاف مواد را تقریباً به صفر میرساند.
ب) هزینه نیروی کار (Labor Costs)
-
سرعت بالاتر: جوشکاری سریعتر به معنای «نفر-ساعت» کمتر برای تولید هر قطعه است. این بزرگترین عامل صرفهجویی در هزینههای تولیدی است.
-
کاهش نیاز به مهارت فوق تخصصی: اگرچه جوشکاری GMAW حرفهای به مهارت نیاز دارد، اما یادگیری اصول اولیه آن (در حالت نیمهخودکار) بسیار سادهتر و سریعتر از استاد شدن در جوشکاری TIG یا الکترود دستی در تمام وضعیتها است. این امر، آموزش نیروی کار و گسترش آن را آسانتر کرد.
-
حذف عملیات ثانویه: حذف مرحله زمانبر سربارهزدایی و تمیزکاری پس از جوش، به معنای حذف یک ایستگاه کاری کامل و نیروی کار مربوط به آن بود.
۵. نقش تکنولوژی در کاهش هزینهها و افزایش دقت: از ترانسفورماتور تا اینورتر
مهاجرت به GMAW همزمان شد با انقلاب در خودِ دستگاههای جوشکاری.
-
دستگاههای سنتی (ترانسفورماتوری): این دستگاهها بزرگ، سنگین، پرمصرف (از نظر برق) و با قابلیت تنظیم محدود (معمولاً یک کلید پلهای برای ولتاژ) بودند.
-
دستگاههای مدرن (اینورتری): با ظهور تکنولوژی اینورتر، دستگاهها کوچکتر، سبکتر، بسیار کممصرفتر و مهمتر از همه، «هوشمند» شدند.
-
کنترل دقیق: اینورترها امکان کنترل دقیق و آنی پارامترهای جوشکاری را با استفاده از ریزپردازندهها فراهم کردند.
-
جوشکاری پالسی (Pulsed-MIG/MAG): این فناوری پیشرفته که توسط اینورترها ممکن شد، به دستگاه اجازه میدهد جریان را هزاران بار در ثانیه قطع و وصل کند. این امر کنترل فوقالعادهای بر ورود حرارت میدهد، پاشش (Spatter) را (که یکی از معایب CO2 خالص بود) به حداقل میرساند و امکان جوشکاری فلزات نازک و آلومینیوم را با کیفیتی بینظیر فراهم میکند.
-
کنترل سینرجیک (Synergic): بسیاری از دستگاههای مدرن دارای حالت سینرجیک هستند. اپراتور فقط نوع گاز، قطر سیم و ضخامت ورق را انتخاب میکند و دستگاه به طور خودکار بهترین تنظیمات ولتاژ و سرعت سیم را اعمال میکند. این کار، تنظیم دستگاه را بسیار ساده کرده و خطای انسانی را کاهش میدهد.
-
این پیشرفتهای تکنولوژیکی، فرآیند GMAW را قابل اتکاتر، دقیقتر و اقتصادیتر از قبل کرد و جذابیت آن را برای برندهای بزرگ دوچندان نمود.

۶. چطور برندهای معتبر جهانی استانداردهای جوشکاری خود را تغییر دادند؟
این تغییر، صرفاً خرید چند دستگاه جدید نبود؛ این یک بازنگری کامل در استراتژی تولید و مهندسی بود:
-
بازنویسی دستورالعملها (WPS): تمام «دستورالعملهای فرآیند جوشکاری» (WPS - Welding Procedure Specification) که قبلاً بر اساس SMAW نوشته شده بودند، منسوخ شدند. مهندسان مجبور شدند هزاران WPS جدید برای فرآیند GMAW تدوین، تست و تایید کنند که در آنها نوع گاز، جریان گاز، ولتاژ، سرعت سیم، سرعت حرکت و... به دقت مشخص شده بود.
-
طراحی برای تولید (Design for Manufacturing - DFM): مهندسان و طراحان محصول، شروع به طراحی قطعات به گونهای کردند که برای جوشکاری رباتیک GMAW بهینه باشند. این شامل طراحی اتصالات سادهتر، ایجاد فضا برای دسترسی آسان تورچ ربات و استفاده از پینها و فیکسرها برای قرارگیری دقیق قطعات بود.
-
بازآموزی گسترده نیروی کار: جوشکاران سنتی باید برای کار با این تجهیزات نیمهخودکار و اپراتورهای رباتیک آموزش میدیدند. تکنسینهای نگهداری و تعمیرات نیز باید برای سرویس این سیستمهای پیچیدهتر و رباتها آماده میشدند.
-
یکپارچهسازی کنترل کیفیت (QC): سیستمهای کنترل کیفیت نیز متحول شدند. تمرکز از بازرسی چشمی برای حذف سرباره، به سمت نظارت بر پارامترهای جوشکاری در زمان واقعی (Real-time monitoring) و بازرسیهای غیرمخرب (NDT) دقیقتر برای اطمینان از نفوذ کافی جوش رباتیک تغییر کرد.
جمعبندی: مسیر تکامل از سنتی تا مدرن
حرکت صنایع بزرگ به سمت دستگاههای جوشکاری با گاز محافظ (به ویژه با استفاده اقتصادی از CO2 برای فولادها)، یک انتخاب اتفاقی یا یک مُد زودگذر نبود. این یک ضرورت اقتصادی و تکنولوژیک بود.
این فناوری، پاسخی دقیق به نیازهای اساسی تولید انبوه بود: سرعت بیرقیب، هزینههای عملیاتی پایینتر، کیفیت یکنواخت و قابل اتکا، و مهمتر از همه، دروازهای به سوی اتوماسیون کامل. برندهایی که این تغییر را پذیرفتند، توانستند بهرهوری خود را به سطحی جدید برسانند، هزینههای خود را مدیریت کنند و در بازار جهانی رقابتی باقی بمانند. در واقع، این فرآیند جوشکاری، یکی از چرخدندههای اصلی بود که انقلاب صنعتی مدرن را به حرکت درآورد.